
简体中文


扩大工业烘焙业务需要平衡积极的吞吐量目标和严格的设施空间限制。选择错误的设备布局会造成永久性的运营瓶颈,由于操作员过度移动而增加劳动力成本,并使卫生变得复杂。当您锁定平面图时,您就承诺了特定的物料流,该流将决定设备使用寿命内的日常效率。评估直型(I 型线)和 U 型系统(以及混合 L 型和 S 型配置)之间的结构和运营权衡,是设计盈利、高产扁面包运营的关键的第一步。在指定输送机长度或烤箱尺寸之前,您必须分析可用的平方英尺、结构柱放置和公用设施下降。规划不当的布局迫使操作员在一个班次中步行数英里,只是为了监控面团的喂入和包装,而高度优化的占地面积则可以集中控制并最大限度地减少传送点的机械磨损。
占地面积与流程:直线布局需要大量的线性占地面积,但提供简化的机械工程,而 U 形(马蹄形)布局则压缩占地面积并集中操作员工作站。
劳动力利用:U 形配置通常需要较少的操作员,允许一名技术人员同时监控面团进料和包装阶段,从而最大限度地减少不必要的移动。
机械复杂性:U 形生产线引入了半径输送机、转向装置和定向传输,需要精确的同步以防止面团变形或卡住。
产品灵活性:运营多产品扁面包生产线的设施通常受益于 U 形设计,因为集中式工具站可以加快转换速度。
混合适应性:在处理结构障碍或专门的烘烤时间时,L 形和 S 形布局是关键的设计替代方案。
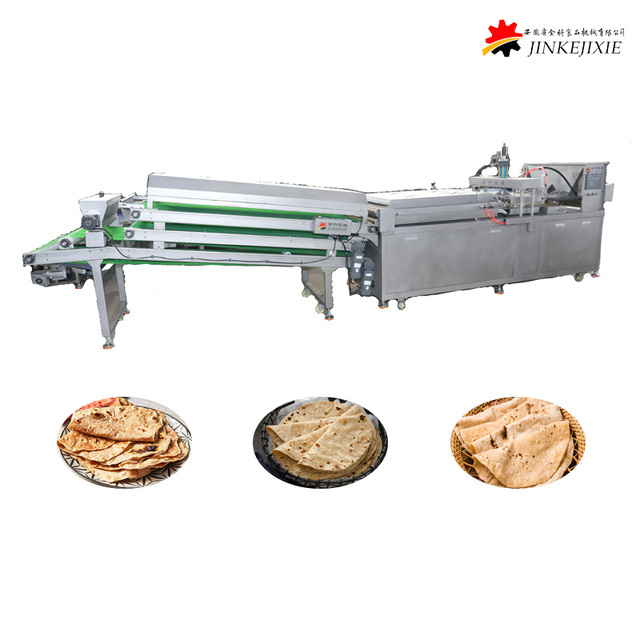
建立功能强大的 自动大饼生产线 首先要根据物理设施的限制制定基线生产目标。工厂经理必须评估可用的平方英尺、天花板高度和结构柱的确切位置。如果不首先了解面团准备、烘焙、冷却和包装的空间要求,就不能简单地将高容量系统强行放入房间。吞吐量需求直接决定了烘箱和冷却输送机的物理长度。当设施尺寸达不到这些线性要求时,布局几何形状必须进行调整,以在不影响产品质量的情况下维持产量。
物料流优化仍然是烘焙工程的基本要素。您必须为原材料、半成品面团和成品包装产品创建逻辑、单向的路径。穿越这些溪流会导致交叉污染,并违反严格的食品安全协议。精心设计的布局可确保生面粉粉尘永远不会落在冷却或包装区域附近。清洁流动原则规定,机械的物理布置自然地引导产品从其原始状态到最终的密封包装,而无需回溯或交叉路径。
劳动力优化需要计算操作员在标准轮班期间必须经过的准确行进距离。技术人员管理面团装载、监控烤箱温度、监督冷却过渡并处理包装。如果布局迫使员工走很远的距离来清除堵塞或调整滚筒,您就会损失宝贵的生产时间。高效的布局可以最大限度地减少这些行进路径,从而使较小的团队能够保持对整个流程的完全控制。我们以操作员每小时的步数来衡量这一点,减少该指标可以直接提高班次产量。
卫生和合规标准严重影响布局决策。所选配置必须为严格的冲洗程序提供足够的间隙。维护团队需要物理空间来拉出滚筒、更换皮带和润滑轴承。食品安全合规性(包括 FDA 和 GFSI 标准)要求所有设备表面均易于检查和清洁。在布局阶段忽略这些间隙要求会导致严重的维护难题和潜在的审计失败。
布局类型 | 空间要求 | 劳动效率 | 机械复杂性 | 最佳应用 |
|---|---|---|---|---|
直线(I 线) | 高线性空间 | 低(高行驶距离) | 低(无曲线) | 高速、单一产品 |
U型 | 紧凑/方形 | 高(集中控制) | 高(半径输送机) | 产品多,空间有限 |
L型 | 角/不规则 | 中等的 | 中(一个 90 度转弯) | 隔离热区 |
S形 | 高度浓缩 | 中等的 | 非常高(多圈) | 扩展的冷却要求 |
直线系统以简单的线性进程运行。该过程从设备的一端开始,进行面团混合和分割。然后面团直接通过轧制、压制或压片站。它直接进入打样室,穿过隧道炉,并继续沿着直线冷却输送机到达包装纸。这种不间断的流程代表了机械上最简单的工业烘焙方法,最大限度地减少了移动部件和传输点的数量。
这种配置为高速、单一产品运行提供了巨大的优势。它完全消除了对弯曲输送机或定向传送带的需要。消除这些复杂的机械转换点可以大大减少系统的磨损。从分隔板到包装纸,面团块保持其原始方向。这种布局非常适合很少发生产品转换的连续大批量生产。此外,直线自然地简化了热管理。隧道炉产生的强烈热量在生产线中心保持物理隔离,远离温度敏感的包装区域。
在主输入站进行面团混合和自动分割。
线性压片、压制或滚压以达到精确的厚度。
连续打样,无需改变方向。
通过直通道烤箱进行高温烘烤。
扩展线性冷却以释放内部蒸汽。
直接送入自动流动包装机或装袋系统。
尽管有这些机械上的好处,直线却带来了严重的实施风险。它们需要大量的线性足迹。许多现有的食品加工设施根本缺乏容纳完整直线所需的不间断长度。工厂经理经常面临拆除内墙或资助昂贵的建筑扩建以安装设备的现实。劳动力效率低下也困扰着直线布局。操作员必须走遍整个设施以监控不同阶段。如果操作员在前面装载面团时发生包装堵塞,则响应时间会延迟,导致产品烧焦或大量浪费。
U 形系统通过将生产线折叠回自身来优化物料流。这种马蹄形架构将生面团输入和最终包装输出放置在物理位置上非常接近。面团沿着设备的一侧向下移动,绕 180 度的曲线,然后返回另一侧。这种设计压缩了所需的占地面积,同时保持了适当烘烤和冷却所需的总传送带长度。它允许具有方形平面图的设施实现与大型线性建筑相同的吞吐量。
采用 U 形结构的工作站能够以最短的物料搬运距离实现从原料到包装的连续生产。中间面团加工阶段,例如静止缓冲器、自动翻转机构和加油站,通常直接集成到 U 形弯曲曲率中或紧随 U 形弯曲曲率之后。这使得工程师能够利用转弯本身作为主动处理时间,而不仅仅是死区。您可以在曲线的顶点安装撒粉机或种子洒水器,以最大限度地利用空间。
经营 多产品扁面包生产线的设施 从 U 形设计中获得了显着的优势。该布局大大减少了所需的线性占地面积,允许高容量生产线适合方形或紧凑的房间。它实现了精益的人员配置模式。站在“U”内部的单个操作员可以轻松地同时监控面团喂料站和最终包装纸。此外,这种布局集中了原材料交付和成品外卖,极大地优化了工厂内的叉车和自动导引车交通。
然而,U 形布局带来了特定的机械挑战。它们需要专门的半径输送机和传送带。这些组件必须经过精确校准,以保持大饼的方向和形状。曲线同步不良会导致面团折叠、粘连或边缘撕裂。热桥是另一个关键风险。将高温烘烤区放置得太靠近返回腿会影响冷却时间。如果包装区域吸收烤箱中的环境热量,包装纸内部就会发生产品冷凝,从而破坏保质期并导致霉菌生长。
当直线布局和 U 形布局都不适合设施时,工程师会转向混合配置。 L 形布局利用单个 90 度转弯。这些是专门为处理尴尬的角落或阻碍直线运行的不可移动结构柱的工厂而设计的。 L 形非常适合将高温烘烤区与温度敏感的包装区隔离。通过将烤箱放在一条腿上,将冷却/包装放在另一条腿上,物理角落充当热管理的天然屏障,通常利用现有的设施墙壁来阻止热传递。
S 形布局或多折线可在极其紧凑的占地面积内最大限度地延长输送机路径长度。生产线蜿蜒穿过工厂车间。这种配置对于需要延长自然冷却或醒发时间的大批量操作非常有效。小面包在包装前通常需要大量时间来释放内部蒸汽。 S 形冷却输送机可提供必要的停留时间,而无需扩建建筑。然而,每增加一圈就会引入另一个转移点,从而增加机械复杂性和产品堵塞的风险。维护团队必须监控多个半径的皮带和驱动电机,增加了日常检查工作量。
评估占地面积利用率需要查看每平方英尺的产量。直线消耗了大量的线性空间,但在两侧留下了广阔的开放区域。 U 形线通过填充中央空隙来最大化房间的平方英尺,从而使每平方英尺占用空间的产量更高。您必须测量设施的精确尺寸,以确定哪种几何形状可以最大化您的特定空间。浪费的占地面积就等于损失的生产能力。
操作员人体工程学非常青睐 U 形设计。时间运动研究一致表明,直线上的操作员在轮班期间花费很大一部分时间只是步行。 U 形线条与精益制造原则完美契合。通过集中主工作站,操作员可以以最少的不必要的移动来执行任务。这可以减少身体疲劳,并在设备发生故障时加快反应速度。技术人员可以跨过过道去修理包装纸,而不用沿着生产线冲刺五十码。
设备维护和卫生设施的使用呈现出不同的动态。直线提供对所有模块的 360 度无障碍访问。技术人员可以轻松地将工具车滚动到烤箱或隔板处。 U形线需要仔细的空间规划。必须确保“U”形的两个平行腿之间有足够的间距。如果腿放置得太近,维护技术人员就无法安全地接触内部驱动电机或清洁输送机的内部框架。冲洗软管需要间隙,机械师需要空间来摆动扳手。
区域性面包生产设备 的适应性 因布局而异。用于烤饼的高温泥炉、用于墨西哥饼的重型冲压机或用于熔洗的拉伸设备需要特定的结构支撑。直线可以轻松容纳这些重型、专用模块,而无需担心它们如何影响下游曲线传输。 U 形生产线可以集成该设备,但工程师必须仔细计算面团在经过这些激进的区域加工步骤后在到达半径输送机之前的表现。拉伸面团在曲线上的表现与压制面团不同。
正确的公用设施路线可防止安装延误。工业面包店需要大量的天然气、电力、水和压缩空气。 U 形线允许集中公用设施下降。您可以将主电源和燃气管线引入马蹄形的中心,将其有效地分配到两侧。直线需要一个长的、分布于整个建筑物长度的公用总管,这增加了管道和布线的复杂性。您必须正确调整集管尺寸,以防止管线远端的压力下降。
暖通空调和排气考虑因素至关重要。面包烤箱会产生强烈的热量和水分。您必须确保设施的 HVAC 系统能够处理此热负荷。在 U 形设计中,烤箱通常靠近冷却和包装区域,非常危险。您必须安装坚固的排气罩和潜在的物理挡板墙,以防止烤箱热量迁移到整个房间并破坏面团适当冷却所需的环境温度。如果排气不充分,天花板上的冷凝水会滴回到产品上。
输送机转运点需要严格的工程监督。当指定 U 形或 L 形线路时,必须使用小半径传输或级联传送带。从直带到弯曲带的过渡是大多数产品损坏发生的地方。两条皮带的速度必须完全同步。需要传感器和变频驱动器 (VFD) 以确保扁面包保持其形状、不会自行折叠以及在拐角处顺利转移。转移不一致会导致持续的微停顿,从而破坏每日产量目标。
直式、U 形或混合式布局的选择取决于设施尺寸、劳动力可用性和产品组合复杂性。您必须使设备的机械实际情况与建筑物的物理限制保持一致。如果您有充足的线性空间、以最大速度生产单一产品并且希望最大限度地降低机械复杂性,请选择直线布局。如果您受到面积限制、运营多条产品线并且需要优化劳动力效率,请选择 U 形布局。如果您必须穿越结构障碍或在紧凑的房间占地面积内需要额外的在线冷却时间,请选择 L 形或 S 形布局。
在订购设备之前,对您的设施进行全面的 3D 激光扫描,绘制所有结构柱、天花板高度和现有公用设施下降图。
计算操作员在两种布局场景下的准确行进距离,以确定真实的劳动力需求和人体工程学影响。
咨询工业烘焙系统工程师来模拟热动力学,确保烤箱热量不会损害您的包装区域。
在半径传送带上运行模拟产品试验,以验证您的特定扁面包面团可以在定向传送中不变形。
答:最小空间在很大程度上取决于吞吐量和冷却要求。紧凑的 U 形线路可能适合 1,500 至 2,000 平方英尺的空间,而大容量直线线路通常需要 3,000 至 5,000 平方英尺的线性空间。始终根据烘箱长度和必要的冷却停留时间进行计算。
答:是的,但这需要大量的工程设计。您必须购买并集成动力半径输送机,更新中央控制系统以同步新的转运点,并完全重新规划设施公用设施以适应新的设备占地面积。
答:如果校准不当,弯曲的输送机可能会因速度差异而导致生面团拉伸、折叠或在外边缘撕裂。使用专门的紧半径皮带和精确的速度同步可防止变形并保持产品完整性。
答:直线布局通常更容易集成重型或高度专业化的区域设备,例如泥炉或重型压机,因为它们无需在激进的加工步骤后立即管理复杂的面团过渡。
答:布局决定了冷却输送机的物理长度。 S 形和 U 形布局通过折叠输送机路径,在较小的占地面积内最大限度地延长冷却时间,而直线则需要大量的设施长度才能实现相同的冷却持续时间。
答:面团翻转是使用定向级联带、自动翻转机构或直接集成到曲线中的导轨进行管理的。这些系统使用精确的速度差轻轻地旋转或翻转产品,而不会造成结构损坏。


