
简体中文


商业扁面包制造中的尺寸不一致会造成运营成本的复合级联。当扁面包的直径仅有几毫米或厚度的几分之一毫米时,整个生产车间都会受到影响。尺寸不均匀会立即造成包装瓶颈。过大的面饼会堵塞流动包装机,而过小的面饼则无法通过质量控制检查。此外,不规则的厚度会导致烘烤不均匀,从而导致烧焦的边缘、原始的中心、增加的废品率和不合格批次。
在小范围内,操作员可以直观地调节压力,从而实现完美的 6 至 7 英寸直径和均匀厚度。然而,面团弹性、面筋记忆和水合变量使得手动缩放变得高度不可预测且劳动密集型。从手动轧制过渡到全自动系统消除了这些物理变量。评估商业 薄煎饼生产线 是在高吞吐量下标准化产品尺寸的最终解决方案。
一致的薄煎饼直径从根本上依赖于精确的面团体积分割和在压制或滚动阶段之前控制的面筋松弛。
自动薄饼生产线利用多级计量辊或加热气动压力机来保证厚度均匀(通常为 1.5 毫米至 2 毫米),而不会撕裂面团。
评估工业薄饼机需要评估其热校准能力,因为烘烤温度不均匀会直接导致烘烤后收缩和形状扭曲。
向自动化生产过渡需要配方标准化;必须严格控制环境湿度、面粉蛋白质含量和撒粉管理,以符合机器公差。
小麦面团的运作遵循由其蛋白质结构决定的严格物理规则。当您混合面粉和水时,麦谷蛋白和麦醇溶蛋白结合形成有弹性的面筋网络。在快速分割、滚圆和滚动过程中施加的机械应力会显着收紧这些面筋链。它们的行为就像在高张力下拉伸的橡皮筋一样。您可以在不锈钢工作台上成功地将一块生面团擀成完美的 7 英寸圆形。然而,一旦擀面杖的机械压力被释放,紧绷的面筋就会立即弹回。面团收缩,失去圆形形状,直径在几秒钟内减少多达 20%。这种轧后收缩仍然是大规模制造中尺寸一致性的主要敌人。如果您不考虑中和这种张力所需的松弛时间,您的最终烘焙产品将永远不会与您的原始切割尺寸相匹配。
休息时间(分钟) | 面团温度 | 观察到的收缩率 (%) | 对7英寸目标的影响 |
|---|---|---|---|
0 - 2 | 28℃ | 18% - 22% | 减小至约 5.5 英寸 |
5 - 7 | 28℃ | 8% - 12% | 减小至约 6.2 英寸 |
10 - 15 | 28℃ | 1% - 3% | 保持约 6.8 至 7 英寸 |
水与面粉比例的微小波动会极大地改变生产车间的面团流变学。水合度为 65% 时混合的批次与水合度为 60% 时混合的批次的行为完全不同。每种面粉混合物都有特定的吸水能力 (WAC)。如果面粉的 WAC 为 62%,并且将批次水合至 65%,则多余的水分将以游离水的形式保留。这种过度水合的面团会变得过于粘稠。它粘在加工辊上,导致面包表面撕裂和厚度分布极不均匀。相反,水分不足的面团会变得僵硬且不屈服。它抵抗压平的机械力,需要更高的压力,最终导致面团边缘严重破裂,破坏圆形轮廓。
手动操作很大程度上依赖于撒面粉或干粉,以防止这种粘连。操作员将一把干面粉撒在面团上,形成临时的不粘屏障。从规模上看,这种手动依赖性会造成严重的下游问题。多余的面粉会在烘烤隧道中掉落。它充当绝缘体,阻止热量适当传递到面团。更糟糕的是,它在烤箱传送带上迅速燃烧,在最终产品上留下碳化残留物、苦味和黑斑。对于清洁、连续的生产来说,机械管理这一除尘过程是必须的。
独立的面团分割器或手动气动压力机给人一种自动化的错觉。这些半自动装置仍然需要人工操作员在离散的加工步骤之间转移、旋转和手动调整面团。这给生产时间线带来了巨大的误差。由于换班或暂时分心,操作员可能会让一批在托盘中停留五分钟,而下一批则停留十二分钟。静置时间的变化会改变面筋的行为,导致不同批次的收缩率不一致。劳动力成本仍然很高,吞吐量仍然受到人类移动速度的瓶颈,并且最终产品尺寸会因操作员疲劳而大幅波动。
如果生面团重量在 40 克到 50 克之间波动,则无法获得一致的 6 英寸直径。自动分配器确保每个面团的克重准确度。一致的重量是一致直径的不可协商的先决条件。体积分配系统采用精密双螺旋钻和同步旋转切割刀片。他们从主料斗中拉出面团,并在受控的连续压力下将其挤出到容积室中。该系统根据体积而不是重力将面团切成完全均匀的块。这消除了质量的基线变量,确保每个扁面包在到达压制或滚动阶段之前都使用完全相同数量的原材料。
操作员将散装面团装入主料斗,确保填充水平一致,以保持稳定的向下压力。
双螺旋钻轻轻地将面团向下拉,最大限度地减少剪切应力,以防止面筋过早收紧。
面团进入容积室,其中机械活塞或转鼓测量所需的精确体积。
同步刀片切断面团,将精确称重的部分落到滚圆带上。
中间静止输送机弥合了分隔器和展平机构之间的关键间隙。它们在管理面团物理方面发挥着强制性作用。这些高架或多层输送机允许面团球在精确计算的时间内静止,通常缓慢地移动通过气候控制的外壳。这个休息时间可以放松紧绷的面筋网络。它抵消了分割和舍入阶段产生的橡皮筋效应。通过控制环境温度并将外壳内的相对湿度保持在 75% 至 80% 左右,系统可以防止面团形成干皮。适当的面筋松弛可确保面团在压平阶段不会弹回,从而永久锁定预期直径。
自动 薄饼生产线 通常采用两种不同的工业压平方法之一,以在数千个单元上实现均匀的厚度。
加热压制系统采用双加热聚四氟乙烯涂层板,由重型气动或液压缸驱动。机器将静置的面团精确地定位在底板的中心。顶板下降,施加 4 至 6 巴的压力,立即将面团压平。同时,加热至约 180°C 至 200°C 的盘子对面团表面进行快速烹饪 1 至 1.5 秒。这种微烘焙过程使表面淀粉胶化,锁定精确的直径,并防止面团粘在盘子上或随后收缩。
或者,压片和模切方法将大的、连续的面团块通过多级计量辊。第一组滚筒将面团块压成厚带。随后的辊子逐渐将该带缩小为厚度均匀的连续片材,逐步将其从 20 毫米缩小到 2 毫米。逐渐减少可以防止撕裂面筋结构。交叉辊轻轻地水平拉伸板材以减轻方向张力。一旦面团达到目标厚度,旋转切割机就会冲压出完美的圆形,留下多余的面团。
压片生产线需要干面粉,以防止连续的面团片粘在不锈钢计量辊上。精密面粉筛子使用可调节的筛网和电动搅拌器在面团表面施加受控的微观灰尘层。为了防止面粉在烤箱中燃烧,自动化生产线集成了旋转刷和真空抽气系统。这些组件会在面团进入烘烤阶段之前清扫切好的面包表面并吸走所有多余的干面粉。提取的面粉通常被送往收集箱进行筛选和再利用。这保证了最终产品的清洁表面,并消除了因空气中的面粉粉尘点燃而引起烤箱火灾的风险。
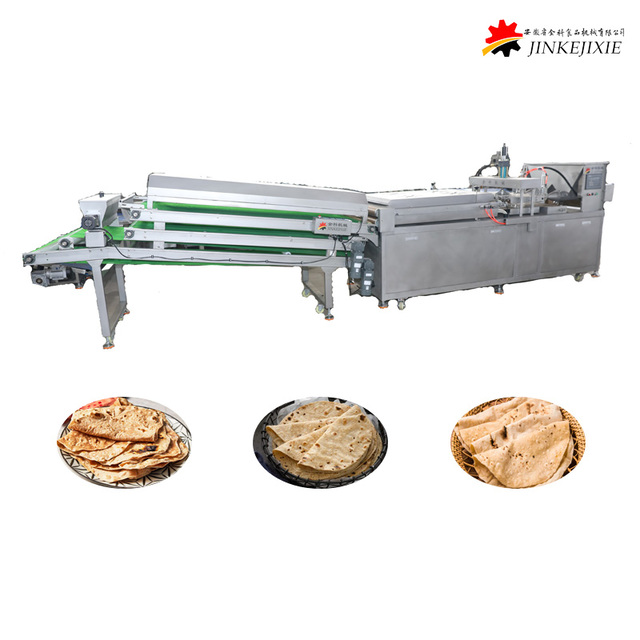
在评估 工业薄饼机时,滚筒设计决定了厚度精度。寻找能够在高机械压力下抵抗变形的重型不锈钢 304 结构。所有测距滚轮都必须配备微调刻度盘。它们允许操作员将辊间隙微调至几分之一毫米,以补偿整个生产班次中面团密度的轻微变化。最终滚筒上的不粘涂层或专用合成刮刀可防止表面撕裂,并保持设备连续运行,无需人工干预。
这些机械特性直接转化为在数千个单元中一致地实现精确的“一毛钱厚”规格。然而,操作员必须遵守临界厚度阈值。减少厚度可以节省面团并增加每批产量,这在生产电子表格中看起来很棒。但将滚筒校准到低于约 1.5 毫米会损害面团的结构完整性。如果大饼太薄,在擀制过程中顶层和底层会融合在一起。这种融合可以防止面包在烘烤过程中分成两个不同的层并正确膨化所需的内部蒸汽产生。
烘烤阶段对最终尺寸的影响与滚压阶段一样大。热量不均匀会导致扁面包变形、边缘卷曲,并在烤箱传送带上意外收缩。先进的工业烤箱通过多区域温度分布复制传统的“从高到低”烹饪方法。典型的三层烘烤隧道对每个特定区域的顶部和底部燃烧器采用独立的温度控制。
烘焙区 | 目标温度 | 主要功能 |
|---|---|---|
1 区(入口) | 320°C - 350°C | 提供高热冲击以密封外部,锁定直径并防止水分流失。 |
2区(中) | 260°C - 280°C | 提供持续的热量来烹饪面包屑并开始产生内部蒸汽。 |
3区(出口) | 220°C - 250°C | 迫使滞留的蒸汽膨胀,产生特有的饱满的烟雾,而不会燃烧外部。 |
模切片材系统本质上会产生废物。旋转切割机冲压出圆形大饼后,多余面团的连续网留在传送带上。有效处理这些废料决定了生产线的整体盈利能力和一致性。在切割站之后,自动废料返回输送机立即将该织带从主要生产带上提起。他们将其从上方或沿机器运输回主面团料斗。系统必须温和地将这些废物重新掺入新鲜面团中,通常比例不超过 20% 的废料与 80% 的新鲜面团。过度加工废面团会进一步收紧其面筋。如果太多废料同时进入料斗,则会扰乱后续批次的密度和厚度,导致测距辊产生不均匀的板材。
针对手动滚动进行优化的传统配方在自动化系统中几乎总是失败。手工面包师根据面团在手中的感觉即时调整水合作用。自动化需要严格的、可重复的指标。在安装设备之前,您必须与食品技术人员密切合作,以标准化您的配方。批次之间的面粉蛋白质水平必须保持一致,最好在 10% 到 12% 之间,以获得最佳弹性。必须控制水温,通常冷却至 15°C 至 18°C,以调节混合阶段的酵母或酶活性。必须锁定休息时间,以匹配特定的输送机速度和机器的机械公差。
如果没有适当的维护,机械精度会迅速下降。计量辊校准错误会因厚度不均匀而导致批次立即被拒收。烤箱燃烧器堵塞造成的热量分布不均匀会破坏膨化过程并产生生斑。通过为您的维护团队建立严格的标准操作程序 (SOP) 来减轻这些风险。
使用数字卡尺对所有测距滚轮进行每日校准检查,以确保间隙保持完全平行。
使用非磨料垫对特氟龙皮带和压板执行定期清洁计划,以防止涂层降解。
检查并清洁所有光学传感器和限位开关,确保它们保持对齐并且没有空气中的面粉灰尘。
每周检查燃烧器喷嘴是否积碳,以保持一致的蓝色火焰以及整个烤箱宽度的均匀热量分布。
连续生产线需要工厂车间大量的物理空间。全自动装置包括容积分配器、静止传送带、压平系统、多层烘烤隧道和螺旋冷却传送带,长度通常为 15 至 30 米。设施经理必须平衡其所需的吞吐量与可用占地面积和资本支出。设计为每小时生产 2,000 件的生产线可能适合紧凑的线性布置,而每小时生产 10,000 件的系统则需要大量的顶部冷却螺旋和更宽的烤箱带,这些在设施布局中占主导地位。确保您的天花板高度可以容纳必要的排气罩和通风系统,以消除工业烘烤隧道产生的大量热负荷。
审核您当前的手动面团重量,为您的新体积分割设备建立严格的基线公差。
将 50 公斤特定面粉混合物的样品发送给制造商进行实时挤压和压制试验,以验证厚度和直径的一致性。
准确绘制工厂车间空间图,确保在拟定的烘烤隧道周围留出至少 2 米的间隙,以便安全进行维护。
升级您工厂的暖通空调和抽气系统,以处理连续生产线产生的多余热量和空气中的面粉粉尘。
答:收缩是由于面筋松弛不足造成的。分割和滚动过程中的机械应力会收紧面筋网络。如果面团没有通过中间静止传送带来松弛这些蛋白质,一旦去除滚动压力,面团就会弹回并收缩。
答:它使用多级计量辊或加热气动压力机保持均匀的厚度。计量辊使用微调校准器逐渐减小面片厚度,防止撕裂。热压机使用精确的气缸压力和快速烹饪来立即锁定精确的厚度。
答:无法膨化通常与将面团擀得太薄有关。如果面团的厚度低于 1.5 毫米,则顶层和底层会融合在一起。这可以防止大饼滞留内部蒸汽,从而在烘烤过程中分离各层并形成适当的泡芙。
答:模切机可提供精确、几何形状完美的圆形,使其成为严格包装公差的理想选择。压制机创造出更传统的、略微锥形的边缘轮廓,并产生零面团废料,从而简化了生产过程并消除了返回输送机的需要。
答:理想的水合度通常在 55% 到 65% 之间。确切的百分比在很大程度上取决于面粉的蛋白质含量、吸水能力和机器的特定滚筒涂层。适当的水合作用可以防止面团粘在机器上或在压平阶段破裂。
答:他们利用多区域、高温烘烤隧道。初始区域施加快速高温来密封面团表面并锁定形状。随后的区域施加持续、均匀的热量以产生内部蒸汽,使大饼膨化而不会在边缘卷曲。
答:自动化生产线使用精密筛子来施加最少量的面粉。在面团进入烤箱之前,旋转刷提取系统和真空吸尘器会物理扫除并吸走多余的干面粉,防止其在烘烤隧道中燃烧并产生苦味。


