
简体中文


扩大扁面包生产规模以满足批量供应合同需要从基于批量的手工劳动转变为连续流程自动化。设施经理和生产工程师在升级操作时面临严格的机械现实。错误计算生产能力会导致立即失败。尺寸过小会造成交付瓶颈,并因持续过度劳累而加速设备磨损。规模过大会将资金困在未充分利用的资产中,并浪费宝贵的占地面积。成功过渡到商业扁面包制造需要对产量要求、设施限制、目标市场包装需求以及大规模面团处理的机械现实进行严格评估。您必须使上游混合能力与下游烘烤和冷却速度保持一致。这确保了连续运行,不会出现面筋降解或热不一致的情况。
真正的容量规划必须考虑持续的吞吐量(每小时薄饼)而不是理论峰值速度,并考虑到清洁和维护的强制停机时间。
在半自动和全自动薄饼生产线之间进行选择取决于您的劳动力可用性、目标利润率和每日产量阈值。
工业可扩展性需要将面团搅拌机和挤出机的容量与压制和烘烤线速度精确匹配,以防止上游瓶颈。
产品质量——特别是保湿性、厚度一致性和配方灵活性——必须在采购前通过物理设备试验进行验证。
生产经理经常会根据机器的理论最大速度来规划设施容量。在现实制造中,连续产出受操作设备效率 (OEE) 控制。标准工业面包店的 OEE 率为 80%。这考虑到了强制性的日常卫生、机械校准、面团更换和轻微的输送机堵塞。
让我们来分解一下标准的 8 小时轮班制。您会损失大约 30 分钟的时间用于早上启动和热校准。中班清洁和面团批次转换还需要 45 分钟。轮班结束时进行卫生清洁至少需要 20 分钟。您的实际运行时间只有大约 6.5 小时。如果您的批量合同要求每班生产 40,000 份薄煎饼,那么每小时生产 5,000 份薄饼的机器将达不到要求。您必须通过将目标产出除以预期 OEE 百分比来计算持续需求。
容量规划还很大程度上依赖于精确的重量与体积比率。标准零售薄饼重约 30 克。重型餐厅型号可能达到 45 克。这 15 克的差异极大地改变了您的上游面团制备要求。运行一条每小时 5,000 块、重量为 45 克的生产线每小时需要 225 公斤加工面团。调整螺旋混合器和自动分块机的尺寸以满足精确的体积需求,可以防止挤出机不足。在您的初始设备规格中建立 15-20% 的容量缓冲可以适应未来的合同增长,而无需立即购买二级机械。
从手动轧制到自动压制的转变引入了严格的机械公差。您必须为厚度和直径建立可接受的方差限制。高品质的自动压制机构使厚度公差保持在±0.2毫米。任何超过此阈值都会导致烘烤不均匀。在中心完全煮熟之前,较薄的边缘就会燃烧。尽早建立这些基线可确保您的质量控制团队能够准确校准压板。
为了保持一致性,操作员在启动过程中必须遵循严格的校准顺序:
验证生产车间的环境温度和湿度。
将一批 5 公斤的测试面团通过挤出机,为螺旋钻做好准备。
测量十个连续面团的重量以确认分配器的准确性。
将面团通过压制站并用卡尺测量原始直径。
调整气压或板间隙,直至厚度偏差小于0.2毫米。
配方配方的灵活性仍然是连续生产的主要障碍。传统食谱通常具有不同的水合水平或脂肪含量。使用酥油或乳制品添加物的高脂肪面团在压力下表现不同。您选择的设备必须能够应对这些变化,而不会粘在挤出机模具上或需要不断重新校准压带。
连续烘烤对水分保留的影响与传统塔瓦上的批量烹饪不同。必须评估烤箱的热曲线如何影响最终产品的柔软度和保质期。您必须评估以连续流程复制传统折叠和搁置过程的机械限制。最终的纹理必须满足市场预期,同时又不影响生产线速度。
选择正确的设备配置直接影响您的运营费用和每日产出能力。半自动系统需要人工干预。操作员将预先分割好的面团装载到压板上,然后手动将压好的生面包转移到烘烤阶段。这些系统非常适合每小时生产 1,000 至 3,000 件的中型批量生产。它们需要较低的前期资本,并为在同一班次生产多种类型的区域扁面包的设施提供了灵活性。
大批量批量供应合同需要完全自动化。自动 薄煎饼生产线 作为一个完全集成的系统运行。它可以处理连续面团挤出、精确分割、加热压制、多层烘烤和环境冷却,无需人工干预。这些系统对于每小时超过 5,000 件的操作至关重要。在这种规模下,减少劳动力和严格的卫生控制是强制性的。将您当前的劳动力可用性与数量阈值进行映射,确定过渡到完全自动化的确切盈亏平衡点。
特征 | 半自动线 | 全自动线 |
|---|---|---|
目标量 | 1,000 - 3,000 件/小时 | 5,000 - 10,000+ 件/小时 |
劳动力需求 | 高(手动面团装载和转移) | 低(仅限系统监控和质量控制) |
脚印 | 结构紧凑,适应较小的空间 | 需要广泛的线性空间(15m+) |
产品一致性 | 受操作员处理差异的影响 | 高度均匀的厚度和烘烤 |
维护复杂性 | 基本机械维护 | 先进的 PLC 和传感器校准 |
在设计设施布局时,您必须在封闭式交钥匙系统和模块化方法之间做出选择。模块化升级能力允许生产经理首先安装核心压制和烘烤单元。您可以稍后添加冷却输送机或自动包装机。这种分阶段的方法可以管理初始资本支出,同时留出扩张空间。
对于针对冷冻或即食零售市场的运营,模块化附加组件至关重要。您必须评估自动化羊皮纸或蜡纸交错系统的集成。这些装置将生的或半烤的薄饼堆叠在一起,然后无缝转移到速冻柜。
从单一供应商处购买的交钥匙集成生产线可确保所有电子传感器和输送机速度完美通信。 PLC 系统通过单个触摸屏界面管理整条生产线。组装来自多个制造商的专用组件可能会提供卓越的个性化功能。然而,您的工程团队必须有效地集成可编程逻辑控制器,以防止输送机速度不匹配。
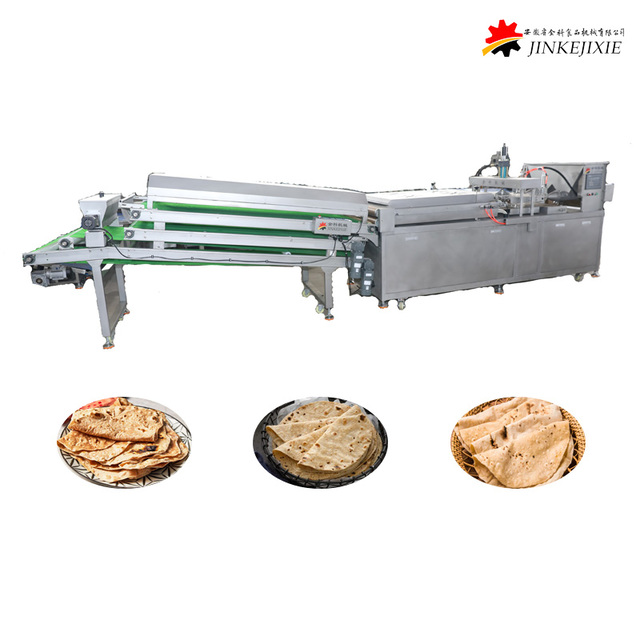
稳定的大饼生产的基础在于面团的流变学。工业挤压机可处理大量面团,但其内部机械结构对不同水合程度的反应不同。您必须评估特定的挤出机如何管理高水合面团而不撕裂面筋网络或导致混合物粘在螺旋钻上。坚固耐用的 工业薄煎饼机 采用精密加工的挤出模具和特氟龙涂层组件来保持平稳、连续的进料。
挤压过程中的机械应力收紧面筋结构。在面团到达压制站之前,通常需要中间醒发或静止传送带来松弛面团。跳过这个静置阶段会导致面团在压制后立即收缩。这会导致薄饼尺寸过小、密度过大,无法通过质量控制检查。将重型螺旋搅拌机与自动面团切块机相结合,可确保连续、无压力地向料斗进料。这可以保持产品从混合到烘烤的完整性。
压制站决定了产品的最终形状和质地。制造商使用气动、液压或机械加热压力机。液压机可提供巨大、均匀的压力,适合制作致密的面团。气动系统为较软的配方提供快速的循环时间。您必须评估压板上的热量分布及其不粘涂层的耐用性。受热不均匀会导致局部粘连和产品变形。
烤箱配置极大地影响吞吐量和设施布局。三层烘焙输送机在紧凑的占地面积内最大限度地延长烘焙时间。他们自动翻转薄煎饼以模拟传统的双面烹饪。单层烤箱需要更多的线性占地面积,但简化了维护通道。为了保持热一致性,有必要评估燃气加热元件与电加热元件。气体通常提供快速的热回收和更高的峰值温度。电动元件为精致的烘焙曲线提供精确的区域控制。
在评估烤箱配置时,传送带材料在传热方面起着重要作用。不锈钢网带可实现直接火焰接触和卓越的气流,是实现传统炭痕的理想选择。实心碳钢带提供高度均匀的导热,但需要更重的驱动电机。您还必须精确校准烘烤温度。标准配置可能会在第一个区域使用 280°C 进行快速膨化,在最后一个区域降至 220°C 以防止水分流失。
烘烤后处理同样重要。强制冷却输送机必须在散装包装之前将产品温度降低至环境水平。包装热面包会滞留蒸汽,导致立即凝结和霉菌快速生长。适当的冷却可以为气调包装 (MAP) 的产品做好准备。 MAP 用惰性气体取代氧气,以锁定传统的柔软度并延长保质期,无需化学防腐剂。
工业烘焙设备需要细致的空间规划。您必须计算整条生产线(从面团切块机到包装机)所需的总线性占地面积。设施经理必须在设备的所有侧面分配至少一米的间隙。这样可以进行日常卫生、预防性维护和操作员访问。
公用事业负荷需要早期验证。商业扁面包生产线消耗大量工业电力,需要专用的三相电气连接。如果选择燃气烤箱,您必须验证您设施的燃气管道容量和压力调节器是否能够维持持续的高 BTU 输出。工业烤箱会产生巨大的环境热量和湿气。必须在烘烤和冷却区域正上方安装重型通风和排气罩。这可以维持安全的工作环境并符合职业健康法规。
地面排水是另一个经常被忽视的公用设施要求。面团处理设备的日常卫生需要高压冲洗。在混合和挤压区域正下方安装带有重型格栅的沟槽排水沟,可以防止积水和滑倒危险。此外,排气系统必须根据您所选烤箱的特定立方英尺每分钟 (CFM) 输出进行额定,以防止设施内热量积聚。
投资持续自动化可以从根本上将您的运营模式从劳动密集型转变为资本密集型。使您的资本支出与特定的批量供应模式保持一致至关重要。如果您的主要合同涉及为大型餐饮和酒店客户提供即食食品,那么您的投资应优先考虑大容量、重型烤箱和快速冷却系统。如果您的目标市场是零售超市分销,优先考虑交错、气调包装和冷冻技术可带来更好的市场渗透率。
这种转变的财务影响通过劳动力重新分配变得显而易见。您无需雇用数十名手动操作员进行滚动和烘烤,而是将规模更小、技能更高的劳动力转向质量控制、机器监控和物流。将体力劳动时间的减少与产量的增加进行量化,可以清楚地了解您的运营效率提升。这种转变还大大减少了食品的物理处理,从本质上提高了工厂的卫生标准。
连续的烘焙操作消耗大量的能源。评估烘烤室的热效率直接影响您的日常公用设施开销。采用高密度陶瓷隔热材料制成的烤箱可将热量保留在烘烤区内。这可以防止能量损失到设施中,并减少 HVAC 系统的压力。您必须根据当地的公用事业费率来分析燃气与电烘焙的单位成本,以优化日常运营费用。
燃烧器技术也决定燃气效率。带状燃烧器在整个烤箱的宽度上提供连续的火焰片,确保边缘到边缘的烘烤一致性。红外线燃烧器虽然前期价格更高,但穿透面团的速度更快,并且可以将整体烘烤时间缩短高达 15%。您必须根据当地的能源成本权衡这些技术规格。
废物最小化在大批量生产中发挥着重要作用。在日常机器校准和启动阶段,当操作员拨入厚度和温度设置时,一定比例的面团浪费是不可避免的。建立可接受的废品率百分比并实施面团回收的清洁机制可防止原材料损失。未烘烤的不合格面团可以安全地重新引入主搅拌机中,以最大限度地提高产量。
扩大面团生产会带来严重的环境问题。主要风险涉及整个轮班期间环境温度和湿度改变面团稠度。早上 6:00 完美运行的食谱到下午三点左右,随着设施升温,可能会变得过于粘稠。这会导致灾难性的机器堵塞、产品畸形和意外停机。
降低这种风险需要严格的环境控制。实施气候控制生产区可以稳定周围环境。在混合阶段使用冷水机可以让操作员控制面团的准确温度。保持一致的面团温度可以防止在面团到达挤压料斗之前酵母过早发酵或面筋降解。
面团问题 | 可能的原因 | 机械调整 |
|---|---|---|
坚持使用挤出机 | 水合作用过高/环境温度过高 | 通过冷水机降低水温;调整特氟龙刮刀张力。 |
印后萎缩 | 麸质过度劳累/休息不足 | 降低搅拌机速度;延长静止输送机的运输时间。 |
烘烤不均匀 | 压板不对中 | 重新校准气缸压力;检查板水平。 |
边缘撕裂 | 面团太干/水合度低 | 增加水合比例;检查环境湿度控制。 |
工业食品生产要求严格遵守食品安全标准。每个接触面团的部件都必须采用高级 SS304 或 SS316 不锈钢制成。食品区附近的所有运动部件必须使用经过认证的食品级润滑剂以防止污染。采购 薄煎饼生产线时,请与制造商仔细核实这些材料规格。
设施经理必须承认就地清洁 (CIP) 的限制。虽然一些液体加工设备可以自动清洁,但重型面团挤出机和压板需要手动拆卸。制定切合实际的日常清洁时间表可以防止细菌积聚和交叉污染。
评估备件的可用性。在没有本地化服务网络的情况下进口利基机械会带来严重的运营风险。确保您保留重要消耗部件的现场库存。库存特氟龙压带、加热元件和气动密封件可最大限度地减少意外停机时间。
在最终确定任何设备规格之前,进行全面的设施审核,以绘制线性占地面积、三相电源可用性和燃气管道容量。
通过将每日批量订单量除以 80% OEE 系数来计算您确切的每小时吞吐量要求,以确保持续的交付能力。
使用您特定的面粉混合和水合比例向制造商请求物理工厂验收测试 (FAT),以验证厚度一致性和挤出机性能。
建立重要磨损部件(包括特氟隆皮带和加热元件)的本地化供应链,以防止高峰生产期间发生灾难性停机。
答:产量因机器尺寸和自动化水平而异。半自动型号通常每小时生产 1,000 至 3,000 件。完全集成的工业生产线专为批量生产而设计,每小时可稳定输出 5,000 至 10,000 件,具体取决于所需的直径和烘烤时间。
答:半自动生产线要求操作员手动将预先分份的面团装入压机中,然后将其转移到烤箱中。全自动生产线连续处理整个过程——从散装面团挤出和分割到压制、烘烤和冷却——无需任何人工操作。
答:将您的每小时目标产量乘以单个薄煎饼的重量。每小时生产 5,000 个薄饼(每个 30 克)需要 150 公斤加工面团。将上游螺旋混合器的尺寸设置为稍微超过此容量,以确保连续进料。
答:是的。对于即食产品,烘烤炉被完全绕过或设置为快速、低温部分烘烤。该生产线与自动隔纸机集成,在生扁面包进入速冻机之前,将羊皮纸放在生扁面包之间。
答:当然。在大饼还热的时候包装它们,会将蒸汽困在包装纸内。这种冷凝会导致立即潮湿和霉菌快速生长。冷却输送机可确保产品达到环境温度,保持质地并延长保质期。
答:通过烤箱中精确的热控制来保持柔软度,以防止过度烘烤,然后进行受控的环境冷却。对于零售包装,冷却后的扁面包采用气调包装 (MAP) 进行密封,可去除氧气以锁住水分并防止变质。


