
简体中文


工业烘焙中的过敏原交叉接触会带来严重的财务和监管后果。分层面团产品引入了独特的制造复杂性,而多样化的馅料则显着加剧了这些风险。工厂经理每天都面临着持续的运营压力。他们必须最大限度地延长生产正常运行时间,同时执行严格的卫生协议。复杂的机械使得过敏原转换本身就很困难。要在不影响吞吐量的情况下降低过敏原风险,需要采取经过深思熟虑的多学科方法。设施需要卫生设备设计和战略生产调度。标准化检查表和可验证的卫生标准操作程序 (SOP) 是强制性的。这些元素必须无缝集成到主过敏原控制计划 (ACP) 中。该框架确保合规性,同时保持高产量。
设备清洁度直接影响运行效率;优先考虑无工具拆卸,减少转换停机时间。
战略生产调度(运行非过敏原到过敏原概况)是针对交叉接触的最具成本效益的基线防御。
干湿卫生策略必须严格分开,以防止微生物在面粉较多的环境中生长。
稳健的清洁验证需要采用多层方法:标准化检查表、目视清除、ATP 拭子和过敏原特异性侧流测试。
定义清洁生产线需要严格遵守 GFSI(全球食品安全倡议)和 FSMA(食品安全现代化法案)标准。视觉上干净的表面并不能保证表面无过敏原。成功的标准要求完全去除所有过敏性蛋白质。工厂必须通过记录的经验测试来验证这种去除。操作 帕拉塔生产线 涉及处理粘性面团、高脂肪层压层和颗粒重的馅料。这种组合创造了一个极具挑战性的卫生环境,需要专门的清洁方案。
层压需要大量的酥油、人造黄油或专用油。这些脂肪造成了直接的卫生障碍。脂肪充当防水屏障。它覆盖不锈钢表面并捕获下面的蛋白质和碳水化合物。标准水冲洗无法穿透该脂质层。乳化脂肪需要碱性洗涤剂和特定的水温(通常在 130°F 至 140°F 之间)。如果脂肪没有通过皂化作用被正确分解,过敏性蛋白质仍然无法受到消毒剂的影响,从而导致拭子测试失败。
面团压片和静止输送机引入了机械夹点。滚筒、刮刀和传送带不断压缩面团。硬化的面团碎片积聚在这些狭小的空间中。当生产线运行时,环境热量和气流会使这些碎片变干。它们变成水泥状沉积物。去除这些沉积物需要积极的机械作用。操作人员必须仔细刮擦这些区域。当新面团经过污染区域时,未能清除这些夹点会导致持续的交叉接触。
绘制关键控制点 (CCP) 是过敏原管理的第一步。交叉接触最有可能发生在特定的机械区域。填充料斗可容纳集中的过敏原。挤压喷嘴将这些馅料压入面团外壳中。然后折叠机构密封产品。这些组件中的每一个都具有复杂的几何形状。螺纹、O 形圈、内部阀门和歧管块为过敏原提供了藏匿点。这些区域需要在转换期间完全拆卸。
常见的帕拉塔过敏原存在明显的风险。乳制品通常存在于芝士馅料中,会留下酪蛋白和乳清蛋白。这些蛋白质具有高度耐热性,并且能够牢固地粘附在金属表面上。麸质本质上具有粘性,并在运动部件之间形成弹性网络。大豆和坚果会带来颗粒风险。一个被压碎的坚果碎片被困在折叠机构中可能会污染数千个后续单元。识别这些高风险区域决定了卫生工作的重点,并确定质量保证团队将在哪里进行最终拭子测试。
设备设计决定卫生效率。旧设备通常需要进行大量改造才能满足现代标准。这些改造很少能达到卫生设计机械的可清洁性。现代设备优先考虑可达性和光滑的表面。评估这些设计元素有助于设施了解其基准卫生能力,并确定机械升级可以减少劳动时间的领域。
工时会增加转换成本。需要扳手和螺丝刀的设备会显着延长停机时间。免工具拆卸是现代设施的必备功能。快速释放皮带允许操作员将输送机从主机架上拆卸下来并进行清洁。摆动式输送机可立即进入内部下降区域。可拆卸的料斗可实现离线清洁,同时主线继续处理非过敏原产品。
复杂的自动折叠机制需要权衡。它们提高了生产速度,但使清洁变得复杂。复杂的齿轮和折叠臂创造了数百个潜在的港口点。卫生设计最大限度地减少了这些复杂性。封闭式驱动电机和开放式框架架构改善了通道。操作员必须能够在无需专用工具的情况下接触到所有食品接触表面。如果无法轻松接触某个组件,则无法正确清洁该组件,从而使设施容易发生交叉接触。
表面纹理直接影响生物膜的形成。食品接触表面必须符合特定的表面粗糙度 (Ra) 标准。 0.8 微米(32 微英寸)或更低的 Ra 值是卫生应用的标准值。更光滑的表面可以防止蛋白质和细菌附着在金属上。抛光 304 或 316L 不锈钢是行业标准。划伤或凹坑的表面必须立即修复或更换,因为它们含有微小的过敏原痕迹。
焊接标准同样重要。点焊会产生重叠的金属接缝。毛细管作用将水分、脂肪和过敏原吸入这些微缝隙中。卫生设计需要连续的 TIG(钨极惰性气体)焊接。这些焊缝必须打磨光滑并抛光以与周围的金属相匹配。此外,消除空心管也很重要。方形或圆形空心框架可能会破裂。水分进入这些裂缝,为病原体创造了看不见的滋生地。所有结构部件都需要实心棒料或完全密封的管状框架。
集成 CIP 和 COP 系统可优化转换过程。 CIP 系统处理液体和脂肪分配网络。泵、管道、液斗均可自动清洗。 CIP 依赖于受控的流速、化学浓度和温度。它消除了封闭系统卫生中的人为错误。工厂通过排放点的化学滴定滴来验证 CIP 的有效性。然而,CIP 很少适用于机械面团处理组件。
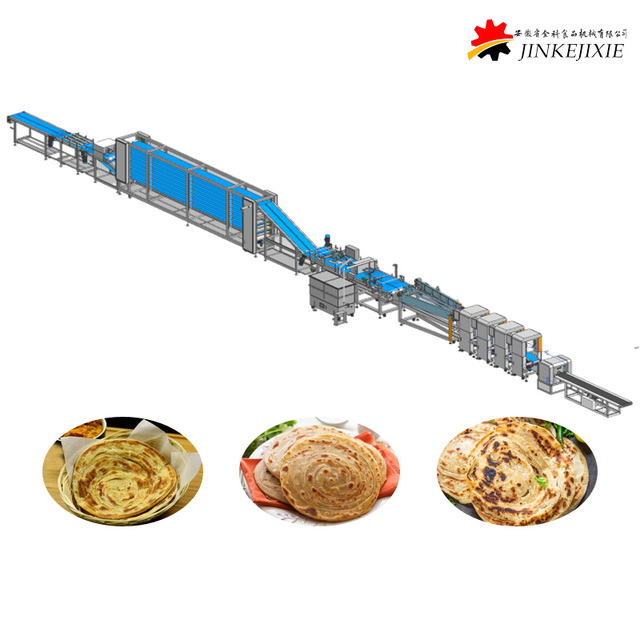
COP 对于的物理部件是必需的 冷冻帕拉塔生产设备线 。必须拆除挤出机头、切割刀片和折叠臂。他们被送往专门的警察室。在这里,它们在搅拌槽中进行浸泡、机械擦洗和消毒。支持这些系统需要大量的基础设施。设施必须提供足够的水压、精确的温度控制和高容量的排水。如果没有这个基础设施,CIP 和 COP 都无法有效运作。
执行安全转换需要制定映射的分步操作协议。设施必须平衡彻底性和速度。过多的停机时间会破坏生产利润。卫生设施不足会引发召回。正确构建协议可以最大限度地降低风险,并为环卫人员提供可重复的标准。
生产调度是防止交叉接触的主要防御措施。调度矩阵必须遵循严格的非过敏原到过敏原的顺序。标准的跑步从简单的、无味的帕拉塔开始。然后,该生产线过渡到蔬菜馅品种。最后,该时间表以含有乳制品或肉类的高过敏原概况结束。此顺序可防止过敏原污染清洁运行,并最大程度地减少每个 SKU 之间完全拆卸的需要。
工厂必须审核这些转换的频率。分析每日、每周和每月的日程安排会发现效率低下的情况。将相似的过敏原特征分组可以减少所需的完整卫生循环的总数。每次避免的转换都会增加可用的生产时间。量化这种减少有助于证明更大批量运行和优化库存管理的合理性,最终提高工厂的整体吞吐量。
线路间隙是卫生的物理先决条件。严格的协议必须确保删除所有以前的产品。操作员必须清除该区域的所有包装材料、标签和原材料。在引入任何水或化学品之前,会有专门的检查员验证此许可。这可以防止不同产品标签的意外混合,这是导致未申报过敏原召回的主要原因。
下一步是清洗灌装线。操作员将惰性或非过敏性材料推入料斗和挤出机。这种物理作用可以排出大部分致敏填充物。清洗减少了必须手动清洁的材料量。操作夹 馅帕拉塔机 需要小心处理废面团。受过敏原污染的废料必须安全清除并隔离。专用的颜色编码垃圾箱可防止这些废料重新进入设施环境。
面团处理环境需要严格隔离干湿清洁。将水加入面粉中会形成致密、粘稠的糊状物。这种糊状物会变硬并且变得极难去除。面粉灰尘区域必须专门干洗。操作员使用专用刮刀、工业吸尘器和硬毛刷。真空优于压缩空气。压缩空气只是将灰尘转移到设施的其他区域,可能会污染架空管道和暖通空调系统。
湿法清洁专门用于脂肪和填充区域。干洗完成后,操作员就会转向湿化学。该过程遵循严格的 7 步卫生顺序:
干洗并保护该区域(上锁/挂牌)。
用温水预冲洗以去除污垢。
使用发泡碱性清洁剂来分解脂肪和蛋白质。
机械擦洗所有表面以去除顽固的残留物。
用饮用水进行后冲洗,以去除所有化学痕迹。
进行术前目视检查并纠正任何缺陷。
使用经批准的免冲洗消毒剂来消除残留的微生物。
为了合规,必须证明卫生效率。审计师和监管机构需要经验证据。相信线路是干净的是不够的。工厂必须记录验证过程的每一步,以维持其食品安全认证并保护消费者。
综合检查表指导整个转换。这些文件可以是物理的或数字的,尽管数字系统提供更好的可追溯性。由环卫队和生产队共同使用。清单不仅仅是一个建议,更是一个建议。它是一份具有约束力的业务文件。它要求在关键时刻进行特定的签字,确保在深夜轮班期间不会跳过任何步骤。
设备拆卸、生产线清理和卫生执行都需要签字。最后一步是 QA 批准。在质量保证签署最终版本之前,生产无法恢复。这种多重签名方法创建了问责制。它确保任何人都无法绕过关键的安全步骤来匆忙恢复生产线。
验证的基线要求是“明显干净”。但是,目视检查需要适当的工具。环境顶部照明不足。检查员必须使用高强度手电筒(至少 500 流明)来照亮阴影。伸缩镜使检查员能够观察传送带的底面和挤出喷嘴的背面。如果可见任何残留物,则该生产线未通过检查。在 QA 进行拭子测试之前,卫生团队必须完全重新清洁受影响的区域。
目视检查后进行科学验证。 ATP(三磷酸腺苷)拭子可检测一般生物残留。它证实细胞材料已被去除。设施设定了严格的 RLU(相对光单位)限制。例如,分数低于 10 分即为及格,而高于 30 分即为自动失败。然而,ATP 不能检测特定蛋白质。通过 ATP 分数并不能保证表面无过敏原。
高风险转换需要进行过敏原特异性测试。设施使用 ELISA(酶联免疫吸附测定)或侧流装置。这些测试可检测低至百万分之五 (ppm) 的特定过敏原蛋白。擦拭位置必须基于设备风险图。检查员的目标是挤出机喷嘴、传送带接缝和折叠铰链。这些经验测试提供了卫生效果的最终证明。
清洁验证方法比较 | |||
验证方法 | 目标检测 | 所需工具 | 主要优势 |
|---|---|---|---|
目视检查 | 宏观残留物、面团、脂肪 | 手电筒、镜子 | 立即识别严重污染。 |
ATP 拭子 | 生物细胞材料 | ATP 拭子、光度计 | 快速量化整体表面清洁度。 |
侧流层析装置 | 特定过敏蛋白 | 过敏原测试套件 | 快速、有针对性地检测特定交叉接触风险。 |
酶联免疫吸附测定 | 特定过敏蛋白 | 实验室设备、试剂 | 高灵敏度、定量实验室验证。 |
文件证明审核期间的合规性。转换日志是事件的中心记录。它必须包括带有时间戳的核对清单签核。批次可追溯性确保记录转换前后的产品运行情况。如果拭子测试失败,日志必须详细说明所采取的纠正和预防措施 (CAPA)。这包括重新清洁、重新擦拭和最终通过结果。维护这些记录可确保工厂始终做好审核准备,并可以在模拟召回期间快速隔离问题。
升级到高度可清洁的设备需要明确的财务理由。工厂经理必须根据新机械的资本支出来评估卫生停机的持续成本。了解这些指标可以让设施做出明智的工程决策。
更换过敏原的真正成本远远超出了环卫人员的小时工资。设施必须计算停机时间损失的机会成本。该公式涉及将每小时损失的产量乘以单位利润率,然后加上卫生工时以及化学品和热水的成本。当旧机器需要六个小时来清洁时,生产收入的损失往往使实际的清洁成本相形见绌。升级到卫生设计设备可将转换时间缩短一半,通过提高生产能力可以快速获得投资回报。
新设备和更新的协议会带来实施风险。主要风险是操作员执行复杂清洁标准操作程序的不一致。如果环卫人员不了解如何正确拆卸,即使是最好的设备也会无法通过拭子测试。工厂通过实施直接安装在机器上的可视化、颜色编码的 SOP 来降低这种风险。专用的过敏原专用清洁工具存放在阴影板上,可防止区域之间的交叉污染。持续的实践培训计划融入工厂的主要卫生计划中,确保所有班次以相同的精度执行转换。
帕拉塔生产线上成功的过敏原管理依赖于严格的操作纪律。卫生设备设计是基础。如果没有无障碍、光滑的表面,卫生工作就会失败。严格执行生产调度,最大限度地减少风险暴露。标准化检查表和经验验证协议证明这项工作是正确完成的。仅仅依靠目视检查是现代食品制造的一个关键失败点。
设备购买者必须优先考虑可清洁性。供应商必须证明卫生设计有记录。用于填充面团和层压面团的模块化系统提供了速度和可及性的最佳平衡。前期设计选择决定了日常运营效率。
审核当前的转换停机时间以识别机械瓶颈。
检查您的环境采样数据以查明重复出现的港口点。
咨询设备工程师,评估您的生产线,进行卫生设计升级。
采用颜色编码的卫生工具,以防止区域之间的交叉污染。
从纸质检查表过渡到数字检查表,以强制执行质量检查签字。
答:标准停机时间为 2 至 6 小时。这完全取决于设备设计和生产线复杂程度。免工具拆卸的卫生设计设备倾向于 2 小时大关。需要大量手动擦洗和机械拆卸的旧设备通常需要超过 6 小时。
答:检查表必须包括线路间隙验证、免工具拆卸步骤、干/湿清洁顺序以及目视检查签核。它还必须强制要求 ATP 和特定过敏原的拭子测试结果,并在恢复生产之前提供最终的质量保证发布签名。
答:首先,净化灌装斗。拆卸所有挤出喷嘴和折叠机构。使用碱性洗涤剂和热水乳化乳脂。机械擦洗所有食品接触表面。最后,使用特定的侧流过敏原测试验证乳蛋白的去除。
答:面粉多的区域的面团输送机应主要采用干式卫生方法。刮、刷和吸尘可以防止面粉变成硬糊状。仅当脂肪或粘性填充物污染了输送带时才进行湿式清洁,需要在重新启动之前完全干燥。
答:ATP 测试可检测一般生物残留物,测量整体表面清洁度。它不识别特定的蛋白质。过敏原拭子使用靶向抗体(如侧流或 ELISA)来检测特定的过敏蛋白,如麸质或乳制品,证明表面不会交叉接触。
答:卫生设计消除了复杂的港口点、空心管和难以接近的齿轮。这减少了拆卸和重新组装所需的工时。连续 TIG 焊接和高 Ra 表面光洁度可防止腐蚀和化学损坏,从而延长设备组件的使用寿命。
答:GFSI 标准要求提供线路清理和卫生情况的书面证明。这包括带时间戳的日志、签名的验证清单、记录的拭子测试结果以及记录的初始检查失败时的纠正措施。所有记录必须可追溯到特定的生产批次。


