
简体中文


扩大馅饼生产规模会带来运营瓶颈。工厂经理必须在不破坏外壳完整性、填充一致性或视觉吸引力的情况下提高产量。从半手动批量处理转向连续自动化会带来严重的机械风险。选择错误的机械会导致大量的产品浪费、持续的维护停机以及无法适应新配方的僵化生产线。您需要一个系统框架来根据确切的吞吐量要求、产品种类和设施限制来评估设备。在您拆除生产车间之前,我们将详细介绍如何评估关键机械部件、比较机器配置以及降低实施风险。掌握这些变量可确保您的工厂保持产品质量,同时实现积极的生产目标。
将设备吞吐量与精确的批量大小要求相匹配,从 50 升灌装系统扩展到多吨连续生产线。
如果跨多个 SKU 生产单壳和双壳品种,请优先考虑模块化和无工具转换。
通过严格的冲洗评级和卫生设计,验证设备是否符合地区食品安全标准(例如 FDA、CE)。
根据可接受的缺陷率计算每分钟目标单位数 (UPM)。高速压面必须与必要的面团静置时间相平衡。仓促地完成此过程会导致烘烤过程中外皮收缩或撕裂。确定证明不同饼图格式之间的转换时间合理所需的最小生产运行量。高产量数字在纸面上看起来令人印象深刻,但实际产量取决于保持一致的面团流变性。高速挤压过程中的机械应力会改变面筋网络。操作员必须持续监控面团温度。滚筒和挤出机的摩擦会加热面团,使层压脂肪过早融化。融化的脂肪会破坏最终烤面包皮的片状质地。工厂必须指定能够有效处理冷冻面团的设备。
分析生产线速度和产品赠品利润之间的关系。速度较高时,体积灌装精度会降低。每个馅饼仅三克的差异就意味着每年大量的成分损失。在评估机器之前定义您可接受的重量容差。设备供应商必须保证在最大运行速度下的这些容差。对于高粘度或大块的馅料,必须采用较慢的速度。为计划的卫生停止和产品转换建立基线 OEE(整体设备效率)目标核算。如果生产线需要大量停机时间进行清洁,那么最大化 UPM 就毫无意义。
根据可接受的缺陷率和废品限制计算每分钟的最大单位数。
确定证明机械转换时间合理所需的最小生产量。
在压片过程开始和结束时测量面团温度以监测摩擦热。
为面团壳和内部馅料制定严格的重量差异限制。
集成气动排气阀,可在烘烤前自动剔除重量不足的馅饼。
仔细评估填充动态。专用肉馅饼生产线需要重型系统。他们必须处理大块的肉和高粘度的肉汁,而不是将原料捣碎成糊状。甜味应用涉及光滑的果泥或精致的水果颗粒。这些精致的成分需要轻轻挤压以保持视觉特征。填充的流体动力学决定了泵的类型。剪切稀化流体在压力下的表现与牛顿流体不同。如果泵得太猛,淀粉稠化的肉汁就会分解。在供应商设备上测试精确的配方。在设备试验期间切勿依赖水或通用替代品。集成 馅饼生产线 需要将泵机械结构直接与您的特定流体粘度相匹配。
明确定义地壳架构要求。指定该生产线是否处理压制壳、旋压壳或高缘格式。单外壳和双外壳配置需要不同的机械处理。压制的外壳需要精确的压模。旋转壳体需要专门的旋转心轴。层压酥皮糕点的行为与酥皮糕点不同。酥皮糕点需要无压力的压片生产线。 Shortcrust 可以承受更剧烈的滚子压下。记录您当前和未来产品组合中的每个 SKU。机器必须满足最厚和最薄的面团要求。它还必须能够处理最大和最小的馅饼罐直径,而不需要整个生产线重新配置。
将连续面团进料机构与批量装载料斗进行比较。连续给料机保持一致的水头压力。这种一致的压力确保了面团片的宽度和厚度均匀。分批料斗在清空时会引起压力波动。这些波动导致面团重量不一致。无应力压片技术可保持面筋结构。多辊压延站将面团轻轻压薄。交叉辊加宽板材而不撕裂边缘。计量辊提供最终的厚度校准。集成自动撒粉机构,防止面团在高速运行时粘在减速辊上。
评估可调节面片厚度控制的精度。手动手柄调节滚轮适用于基本设置。高精度伺服驱动系统为大批量运行提供更好的一致性。伺服电机以毫米为增量调整辊间隙。光学传感器连续监测面片。它们向 PLC 发送反馈以自动调整滚筒速度。这种闭环控制可防止面团撕裂。它可以补偿面团批次弹性的变化。适当的压片可以最大限度地减少对化学面团松弛剂的需求,并减少修剪站产生的废面团的体积。
根据颗粒完整性评估容积式灌装机与活塞式灌装机。活塞式灌装机将填充物吸入气缸,然后将其推出。这种方法可以防止挤压过程中肉或水果块被压碎。螺旋灌装机使用旋转螺杆。螺旋钻对于光滑的糊状物效果很好,但会破坏精致的颗粒。对重量精度制定严格要求。指定带有机械切断线的防滴喷嘴,以保持馅饼密封边缘清洁。受污染的边缘会妨碍外壳的气密密封。密封不良会导致烘焙过程中馅料沸腾,从而损坏产品并弄脏烤箱传送带。
带夹套的料斗可保持温度。热灌装需要水套料斗以防止凝结。冷馅料需要冷藏夹套以防止细菌生长。料斗内的搅拌器使颗粒悬浮在肉汁中。指定正确的搅拌器叶片设计。刮面搅拌器可防止淀粉在料斗壁上燃烧。旋转阀控制料斗和喷嘴之间的流量。选择专为快速拆卸而设计的阀门。免工具拆卸可加快卫生转移速度,并防止操作员用重型扳手损坏敏感部件。
详细介绍底部和侧壁壳体成型技术。针对特定的馅饼罐或铝箔容器定制这些技术。加热的模具可防止面团粘连。气动压力机提供可调节的成型压力。伺服驱动压力机提供精确的深度控制和可调节的停留时间。自动盖盖站可准确放置顶部外壳。顶部外皮未对齐会导致视觉缺陷和烘烤不均匀。封盖机构必须能够处理精致的面团而不拉伸它。在成型模具上指定特氟龙或氮化钛涂层,以消除高水合面团的粘着问题。
卷边和修边站确保两层派的密封。每批次一致的美学可以建立品牌认知度。旋转压接机连续滚动边缘。插入式压接机一次即可压印边缘。插入式压接操作速度较慢,但可提供复杂的图案设计。修剪机构必须切割干净。钝的刀片会拉伸面团并破坏密封。指定硬化钢刀片以延长使用寿命。确保卷边压力可调节,以适应不同的面团厚度。快速释放压接头允许操作员在不同的产品运行之间快速交换模式。
评估特定生产阶段的传送带材料。使用均质聚氨酯处理生面团。聚氨酯可抵抗脂肪吸收并防止粘连。改用金属丝网进行烘烤和冷却转移。金属丝网允许空气流通并承受高温。皮带跟踪系统可确保运营顺利进行。漂移的传送带会损坏精致的馅饼边缘。气动张紧系统使皮带自动对齐。快速释放皮带张紧器有助于彻底清洁输送机下方。在输送机之间安装鼻梁传送装置,以防止小馅饼在交接过程中翻倒。
评估自动废料返回输送机的集成。这些系统在切割后立即捕获边缘修剪。他们将废料回收回面团进料器中。这可以最大限度地减少浪费并提高总体产量。废面团的质地与新鲜面团不同。返工系统必须均匀地混合废料。限制废品比例以防止面团增韧。高废品率会产生致密且不美观的结皮。 PLC应自动监测和控制生面团与废面团的比例。在所有转运点下方安装收集盘,以防止掉落的废料离开工厂车间。
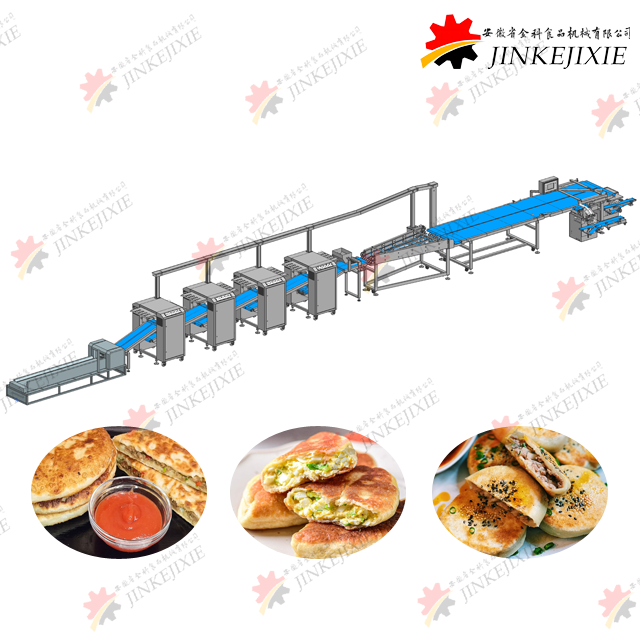
评估工厂车间布局和占地面积限制。线性配置适合狭长的空间。旋转配置占地面积紧凑。比较速度能力和机械复杂性。线性生产线通常可以实现更高的吞吐量。它们允许按顺序设置多个填充和成型站。旋转机器以圆圈为索引。它们受到旋转木马周围车站数量的限制。旋转机器非常适合占地面积有限的设施,但限制了未来的可扩展性。
特征 | 直线生产线 | 回转式生产线 |
|---|---|---|
占地面积要求 | 又长又窄,需要很大的地板长度。 | 紧凑的圆形占地面积,非常适合狭小空间。 |
最大吞吐量 | 高(100 - 300+ UPM)。 | 中等(30 - 100 UPM)。 |
可扩展性和扩展性 | 轻松添加下游模块化站。 | 受转盘固定周长的限制。 |
维护访问 | 沿线两侧交通便利。 | 可能会很局促;中心部件更难到达。 |
运动类型 | 可以进行连续或间歇运动。 | 严格间歇的分度运动。 |
考虑分度运动。连续运动的直线永远不会停止移动。在成型和填充过程中,工具与馅饼一起移动。这允许极高的速度。间歇性的运动线路在每个站点都会停留几分之一秒。间歇运动在机械上更简单,但限制了最大吞吐量。选择连续运动进行大批量、单一 SKU 操作。为需要频繁更换的不同产品组合选择间歇运动。
权衡大容量专线的效率与模块化灵活性。专用生产线不断生产一种特定尺寸的馅饼。它们提供无与伦比的可靠性和速度。模块化系统可容纳多种饼图尺寸和形状。它们具有可互换的成型模具和灌装喷嘴。确定可接受的工装更换时间限制。快速切换可在切换运行时保持设备的高效率。缓慢的转换会破坏日常生产目标。模块化生产线需要更熟练的操作员,他们了解如何在每次转换后校准机器。
寻找免工具转换功能。操作员应使用快速释放销和夹具更换零件。避免使用需要扳手或专用工具的机器。对不同 SKU 的变更部件进行颜色编码。这可以防止操作员安装错误的组件。提供专用工具车,用于安全存放更换零件。损坏的成型模具会立即导致产品缺陷。在更换部件上安装 RFID 标签。 PLC 可以读取这些标签,以在允许机器启动之前验证安装了正确的工具。
评估就地清洁 (CIP) 与异地清洁 (COP) 功能。 CIP 系统可自动清洁料斗和管道的内部。它们无需拆卸即可循环热水和腐蚀性化学品。 COP 要求操作员拆卸零件并在单独的水箱中清洗。 CIP 节省工时。验证 IP65 或 IP69K 冲洗等级。 IP69K 可承受高压、高温冲洗。标准外壳在这些条件下会失效。指定耐化学腐蚀的密封件,例如 Viton 或 EPDM,以承受刺激性的泡沫消毒剂。
检查建筑材料。一般框架指定304不锈钢。与高酸性水果馅料直接接触的部件采用 316 不锈钢。消除藏匿点,以满足严格的 HACCP 标准。避免出现积水的平坦水平表面。指定具有最小三度角的倾斜框架,以实现自然排水。检查焊缝的质量。卫生焊缝必须打磨光滑并抛光。粗糙的焊缝藏有危险的细菌。确保组件之间有足够的间隔距离,以便清洁刷能够轻松通过。
查看用于配方管理的 PLC 和 HMI 功能。 HMI 应存储数百个特定产品配方。操作员选择配方,机器自动调整参数。寻找辊间隙、填充重量和输送机速度的自动参数调整。生产数据记录为质量控制提供必要的数据。系统应跟踪 UPM、废品率和停机事件。将此数据导出到您设施的中央管理系统进行分析。指定大型 15 英寸电容式触摸屏,操作员可以戴着卫生手套使用。
评估程度。 自动馅饼机 与其他机械的无缝集成上游集成包括搅拌机和面团切块机。当切块机需要更多面团时,馅饼线必须向切块机发出信号。下游整合包括螺旋冷冻机、烤箱和包装线。传送带速度必须完美同步。冷冻机的瓶颈迫使馅饼生产线停止。指定标准通信协议,例如以太网/IP 或 PROFINET。专有的通信系统使未来的设备升级变得复杂。安装远程访问路由器,以便供应商能够在场外排除 PLC 故障。
审核现有电力、压缩空气和供水能力。将它们与设备的要求进行比较。自动化生产线消耗大量电力。确保您的设施具有正确的电压和电流降,通常为 480V 三相电源。气动执行器需要清洁、干燥的压缩空气。空气管路中的湿气会损坏气动阀。在机器附近安装专用的空气干燥器和过滤器。如果机器需要夹套冷却料斗,请检查冷冻水容量。验证地板承载能力是否可以支撑多吨设备。
管理工厂车间的环境因素。为了保证面团处理的一致性,需要控制温度和湿度。炎热的工厂环境会导致面团变粘。粘性面团会堵塞压片辊和成型模具。在面团制备区域安装专用 HVAC 系统。控制环境湿度以防止冷冻设备部件上出现冷凝。冷凝水滴到产品上违反了食品安全法规。准确绘制占地面积。考虑操作员走道、维护通道区和原料暂存区。
了解与操作复杂的相关的学习曲线 商业馅饼设备。从体力劳动过渡到自动化监督需要不同的技能。操作员必须学会阅读 HMI 屏幕并解释故障代码。通过强制执行全面的供应商培训计划来降低风险。不要急于训练阶段。让供应商将您的维护人员与机器操作员分开培训。维护人员需要深厚的伺服驱动器和 PLC 逻辑技术知识。让您的首席操作员在最终安装阶段跟踪供应商的技术人员。
提供易于访问的故障排除文档。为常见任务创建可视化单点课程 (SPL)。将这些视觉指南直接悬挂在机器上。确保 HMI 具有直观的多语言界面。操作员应使用其母语轻松浏览屏幕。为您的员工实施结构化的认证计划。只有经过认证的操作员才能调整关键机器参数。锁定受密码保护的 HMI 屏幕后面的高级设置,以防止未经授权的修改。将所有维护手册翻译成工厂车间使用的主要语言。
在 FAT 期间运行专有的面团和馅料配方是没有商量余地的。在设备装运前执行此操作。用普通面粉和水进行测试并不能证明什么。将您的实际原料运送到供应商的工厂。测试您的产品组合中最困难的 SKU。如果机器能处理最难加工的产品,它就能处理其余的产品。进行干测试和湿测试。干测试验证机械运动。湿试证明实际生产能力。每班八小时连续运行机器,以识别热膨胀问题或部件疲劳。
在采购合同中明确规定履约保证。指定目标 UPM、重量差异、废品率和填充完整性。在机器一致达到这些数字之前,请勿签署 FAT。用视频记录整个 FAT 过程。稍后使用这些视频进行操作员培训。为现场验收测试 (SAT) 制定明确的协议。 SAT 在机器安装到您的设施后进行。供应商必须证明机器在您的楼层上的性能与 FAT 期间的性能相同。记录所有遗留问题并扣留最终付款,直到每个机械问题得到解决。
审核当前的生产瓶颈以确定确切的吞吐量要求和可接受的缺陷率。
记录产品组合中每个 SKU 的准确产品规格,包括重量、尺寸和填充粘度。
绘制可用工厂地面空间的地图,注明公用设施停放位置、地面承载能力和环境控制。
向入围的专业食品加工设备供应商索取详细的询价。
安排现场考察,观察在活跃的大批量生产环境中运行的类似设备。
答:吞吐量根据机器配置和饼大小而有很大差异。入门级旋转机器每分钟生产 30 至 50 个单位。高速连续线性生产线每分钟超过 200 台。确切的产量在很大程度上取决于面团静置要求、填充粘度和压接站的机械限制。
答:先进的机器采用专门的容积式活塞灌装机,而不是标准的旋转螺旋钻。这些活塞系统轻轻地将填充物吸入气缸中并将其挤出。这可以防止肉块或精致的水果颗粒被机械压碎,从而保持最终产品所需的质地和视觉吸引力。
答:是的,模块化生产线可以处理这两种格式。在运行单壳产品时,操作员以电子方式绕过或物理移除封盖和卷边站。快速更换工具允许设施在单壳和双壳 SKU 之间切换,同时最大限度地减少机械停机时间。
答:现代生产线配备自动报废返工系统。卷边后,传送带立即捕获从边缘修剪掉的多余面团。这些废料被不断地运回主面团进料机,在那里与新鲜面团混合,以最大限度地减少浪费并最大限度地提高总产量。
答:设备必须具有 IP65 或 IP69K 冲洗等级的电气外壳,以承受高压清洗。结构采用 304 或 316 级不锈钢。该设计消除了藏匿点,具有用于排水的倾斜表面,并为内部填充组件提供就地清洁 (CIP) 系统。
答:面团厚度是通过一系列压延辊来控制的。高端系统使用与激光或光学传感器连接的伺服驱动电机。这些传感器持续监控面片并实时自动调整辊间隙,以保持精确的厚度,无需操作员手动干预。


